Integrasi Aman Robot Industri ke dalam Proses Manufaktur Perusahaan
Pendahuluan
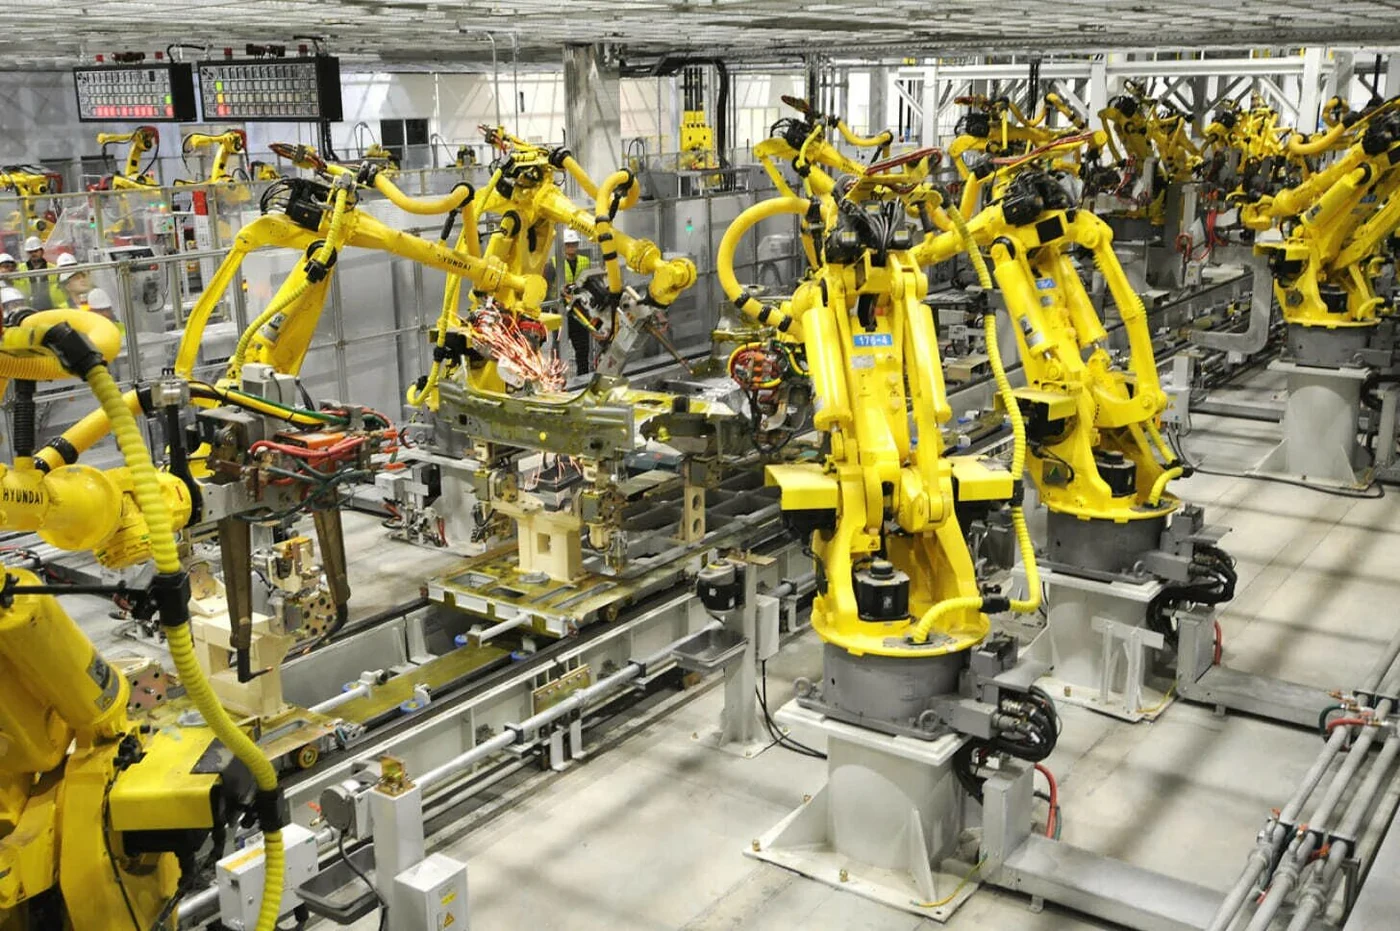
Di tengah kekurangan tenaga kerja dan perlambatan pertumbuhan ekonomi, robotisasi menjadi faktor kunci bagi pembangunan berkelanjutan. Produksi dan penggunaan robotika industri di Rusia terus meningkat, dan seiring dengan itu isu keselamatan di perusahaan menjadi semakin mendesak: insiden dalam interaksi manusia dan mesin tidak hanya menimbulkan risiko bagi kesehatan pekerja, tetapi juga menyebabkan waktu henti pada peralatan yang mahal.
Sejarah telah mencatat pelajaran yang kelam. Kematian pekerja pertama akibat robot terjadi pada 25 Januari 1979 di pabrik pengecoran Ford di Michigan: seorang pekerja bernama Robert Williams dihantam di bagian kepala lalu dihimpit hingga tewas oleh manipulator otomatis seberat sekitar lima ton yang bertugas mengambil komponen logam otomotif dari rak penyimpanan. Robot tersebut mulai memberikan data yang salah mengenai jumlah komponen di rak, sehingga Williams dikirim untuk menghitungnya secara manual – di tingkat ketiga rak itulah ia dihantam oleh kereta robotik. Jenazahnya baru ditemukan setengah jam kemudian, dan pada tahun 1983 pengadilan menyatakan penyebab kematiannya adalah lemahnya sistem keselamatan perusahaan, termasuk tidak adanya sinyal suara yang memperingatkan keberadaan manusia.
Statistik, meskipun belum sepenuhnya lengkap, menegaskan bahwa masalah ini belum berlalu. Institut Nasional Keselamatan dan Kesehatan Kerja AS mencatat 41 kasus kematian terkait robot selama periode 1992–2017; menurut data perusahaan asuransi, sekitar 100 insiden yang melibatkan robot industri terjadi setiap tahun di Jerman; sementara Administrasi Keselamatan dan Kesehatan Kerja AS mencatat sekitar 5 ribu cedera kerja per tahun. Cedera paling sering terjadi akibat benturan dan tabrakan, himpitan dan jepitan di zona kerja robot, paparan bagian mekanis, sengatan listrik, serta kegagalan sistem keselamatan. Dalam hal ini, faktor manusia dan penataan ruang kerja memegang peran utama: banyak insiden terjadi akibat kesalahan personel atau logistik yang kurang terencana dengan baik.
Dari sinilah muncul pertanyaan utama: bagaimana membangun sistem integrasi robot industri yang aman ke dalam proses manufaktur perusahaan, dan bagaimana membawanya secara bertahap hingga operasi industri penuh tanpa risiko maupun waktu henti.
1. Praktik Perusahaan Rusia: Sektor Minyak dan Gas
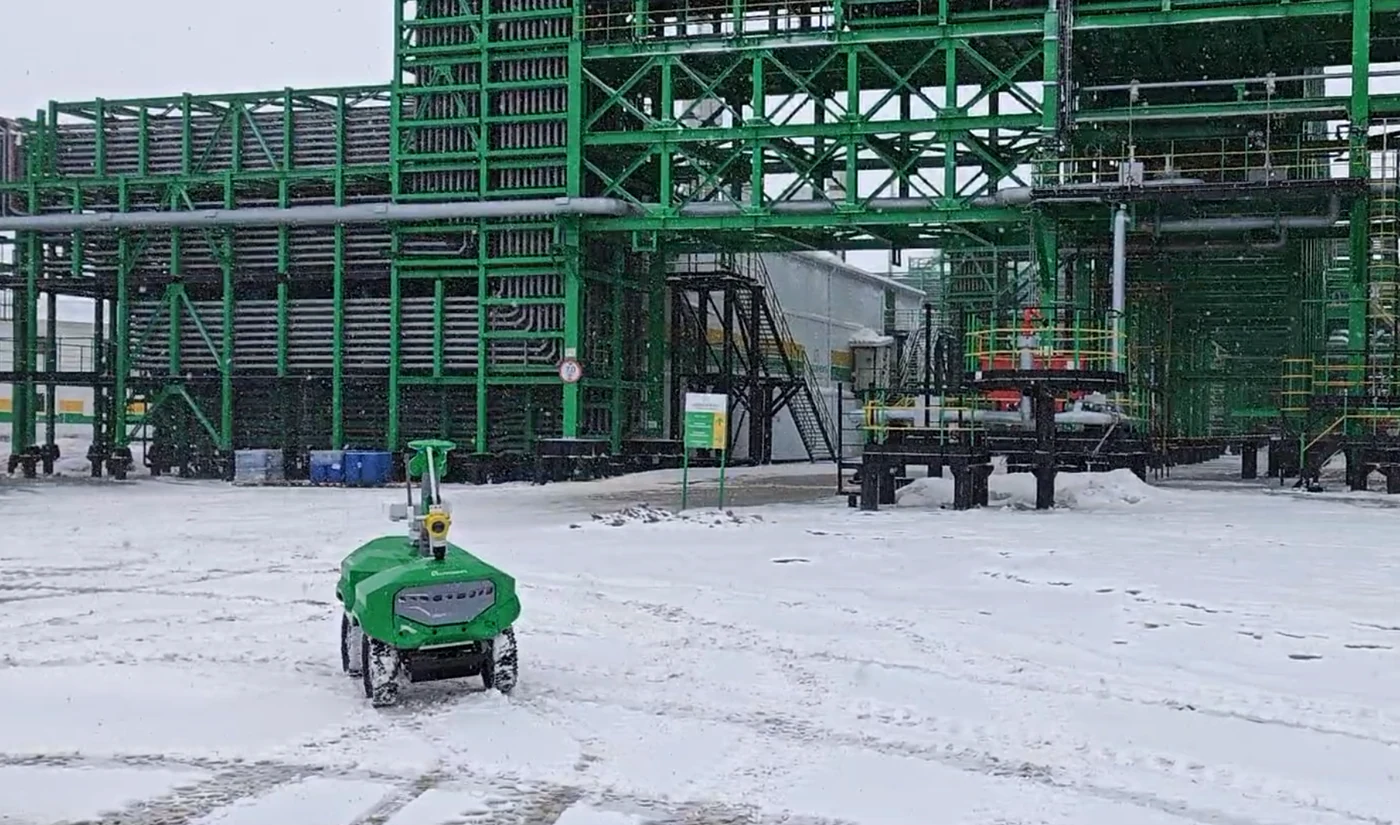
Sektor minyak dan gas Rusia telah secara aktif menerapkan langkah-langkah perlindungan personel dan peralatan, dan pengalaman perusahaan-perusahaan terbesar menggambarkan berbagai pendekatan dalam menyelesaikan tantangan ini.
Perusahaan LUKOIL menggunakan pelindung polikarbonat dengan kunci magnetik pengaman terintegrasi untuk perlindungan fisik dari lengan manipulator dan robot las, pelindung terhadap radiasi UV dan percikan las, serta indikator status robot bergaya lampu lalu lintas yang memungkinkan personel memahami mode operasinya secara intuitif. Pada anjungan lepas pantai digunakan wahana bawah air nirawak yang dikendalikan dari jarak jauh: keselamatan kerja bersama penyelam dan personel dek dibangun di atas regulasi zona yang ketat, penahan kabel, serta penguncian frekuensi radio yang mencegah penyalaan saat ada orang di zona berbahaya.
Di Rosneft, penekanan diberikan pada robot seluler dan robot inspeksi, serta pelaksanaan operasi berbahaya dari jarak jauh – hal ini sendiri sudah menjadi bentuk penghilangan manusia dari zona risiko, namun seluruh sistem tetap dilengkapi sirkuit keselamatan bagi personel yang berada di dalam perimeter. Sistem pembersihan tangki robotik dilengkapi pos kendali jarak jauh dengan pemantauan status robot, kunci pengaman interlok yang mencegah aliran produk saat robot bekerja, serta alarm suara dan cahaya yang menandakan robot sedang berada dalam mode otomatis.
Tatneft secara aktif mengembangkan robotisasi di bidang jasa migas dan fasilitas rekayasa mesin dengan fokus pada keselamatan personel yang bekerja di dekat alat berat. Pada kompleks pengeboran otomatis, robot manipulator menangani penurunan dan pengangkatan pipa serta penyambungan ulir; "zona merah" berbahaya di sekitar rotor dipantau menggunakan LiDAR dan tiang lampu pengaman, sementara identifikasi wajib personel melalui tag RFID menjamin penghentian otomatis robot saat seseorang memasuki sektor berbahaya.
Gazprom Neft merupakan pemimpin dalam skala dan pendekatan sistematis robotisasi di antara perusahaan minyak Rusia: di sini integrasi aman robot dipandang sebagai bagian dari konsep terpadu keselamatan digital dan industri. Di kilang minyak digunakan tirai cahaya dan pemindai laser dengan zona perlambatan dan penghentian, serta kandang pelindung dengan pengontrol keselamatan dan pengunci pintu. Pada unit pengambilan sampel digunakan manipulator kolaboratif dengan pembatas gaya dan torsi bawaan (berhenti pada sentuhan sekecil apa pun), bantalan taktil zona henti, serta dinding virtual yang dapat diprogram. Secara praktis, tercipta sistem interaksi tanpa penghalang fisik yang adaptif dengan perlindungan berlapis.
Contoh-contoh yang dibahas menunjukkan bahwa meskipun pendekatannya berbeda, semua perusahaan menggabungkan penghalang fisik, pemantauan sensor atas keberadaan manusia, dan prosedur organisasi. Kombinasi inilah yang menjadi landasan bagi sistem dan peta jalan yang diusulkan selanjutnya.
2. Tanggung Jawab dan Kerangka Regulasi
Seluruh pihak yang terlibat dalam proses bertanggung jawab atas keselamatan dalam integrasi robot ke lini produksi. Produsen bertanggung jawab atas kesesuaian peralatan dengan standar yang berlaku, ketersediaan sertifikat, serta panduan pengoperasian yang aman. Integrator bertanggung jawab atas pemasangan dan konfigurasi sistem pelindung yang tepat. Perusahaan pengguna wajib melatih personel, membangun serta mengawasi kondisi penghalang keselamatan, dan mematuhi standar HSE. Apabila seseorang mengalami cedera akibat mesin, tanggung jawab diatur oleh Kitab Undang-Undang Hukum Perdata Federasi Rusia, sedangkan untuk kasus dengan dampak berat berlaku ketentuan Kitab Undang-Undang Hukum Pidana Federasi Rusia.
Di dunia maupun di Rusia berlaku berbagai regulasi yang menetapkan persyaratan sistem keselamatan robot industri: regulasi tersebut menjelaskan cara merancang instalasi, memverifikasi solusi pelindung, dan mengendalikan mode darurat – tanpa pemenuhannya, peralatan tidak boleh dioperasikan. Standar internasional berfungsi sebagai acuan universal dengan persyaratan seragam bagi perusahaan di seluruh dunia. Kerangka regulasi Rusia didasarkan pada prinsip yang sama, namun memperhitungkan kekhususan sertifikasi nasional, pengawasan Rostekhnadzor, serta standar HSE.
Kerangka regulasi sudah memiliki nilai praktis sejak awal implementasi – saat menyusun spesifikasi teknis robot. Sebagai contoh, kelas proteksi ledakan ditentukan berdasarkan Peraturan Instalasi Listrik (PUE), GOST 31610.7-2017 (IEC 60079-7:2015), dan Regulasi Teknis Serikat Pabean "Tentang Keselamatan Peralatan untuk Pekerjaan di Lingkungan Eksplosif" (TR TS 825); tingkat proteksi selungkup (kode IP) mengacu pada GOST 14254-2015 (IEC 60529:2013). Persyaratan keselamatan fungsional ditetapkan oleh rangkaian standar IEC 61508 dan IEC 61511 (GOST R IEC 61508, GOST R IEC 61511), persyaratan keamanan siber sistem industri diatur dalam rangkaian IEC 62443 (GOST R IEC 62443), sedangkan keselamatan robot logistik transportasi (seluler) mengacu pada GOST R 60.6.2.2-2025 (ISO 3691-4:2023).
3. Sistem Lima Elemen
Sistem integrasi aman robot industri terdiri dari lima elemen berurutan: analisis proses manufaktur, pemilihan robot dan peralatan pendukung, perancangan lingkungan produksi, pelatihan personel, serta pengujian dan komisioning. Mari kita bahas setiap elemen secara lebih rinci.
3.1. Analisis Proses Manufaktur
Analisis menyeluruh terhadap proses saat ini meletakkan fondasi bagi perancangan arsitektur masa depan, menekan risiko, dan membantu memvalidasi kelayakan investasi. Analisis ini mencakup tiga arah kerja:
- Penilaian infrastruktur yang ada – inventarisasi aset fisik disertai identifikasi tingkat keausan peralatan dan evaluasi kelayakan teknologi.
- Identifikasi potensi risiko dan bahaya – pemodelan serta analisis skenario atas risiko operasional, logistik, dan produksi.
- Penentuan area untuk otomatisasi – penentuan prioritas proses untuk penerapan solusi perangkat lunak dan robotisasi industri: dipilih area kerja yang memberikan nilai tambah terbesar dari robotisasi – pengurangan kerja manual, minimalisasi produk cacat, penghematan sumber daya, atau peningkatan keselamatan kerja.
3.2. Pemilihan Robot dan Peralatan Pendukung
Pemilihan robot industri adalah tugas rekayasa kompleks yang menuntut pencocokan presisi antara spesifikasi peralatan dan kondisi fasilitas. Untuk menjamin keselamatan, mengoptimalkan proses, dan menghindari biaya berlebih, dilakukan audit berdasarkan parameter utama:
- Kelas proteksi (IP) – ketahanan robot terhadap debu, kelembapan, dan media agresif.
- Kapasitas angkut dan jangkauan – beban maksimum serta jarak terjauh yang mampu dijangkau robot.
- Akurasi pemosisian (kemampuan ulang) – stabilitas kembali ke titik yang sama secara berulang; parameter ini sangat krusial untuk pengelasan, perakitan, dan pengoperasian bersama mesin perkakas.
- Kompatibilitas dengan peralatan dan perangkat lunak – robot harus mampu berkomunikasi dengan pengontrol dan antarmuka komunikasi serta terintegrasi ke dalam sistem kendali utama; dukungan visi mesin juga penting apabila direncanakan.
Daftar ini tidak bersifat mutlak dan bergantung pada lingkungan kerja, sifat operasi, serta persyaratan regulasi maupun korporat.
3.3. Perancangan Lingkungan Produksi
Penataan ruang kerja yang tepat mengurangi risiko bagi manusia maupun peralatan serta menuntut kepatuhan terhadap standar (seperti GOST R 60.1.2.2 dan GOST ISO 10218). Langkah-langkah keselamatan utama meliputi:
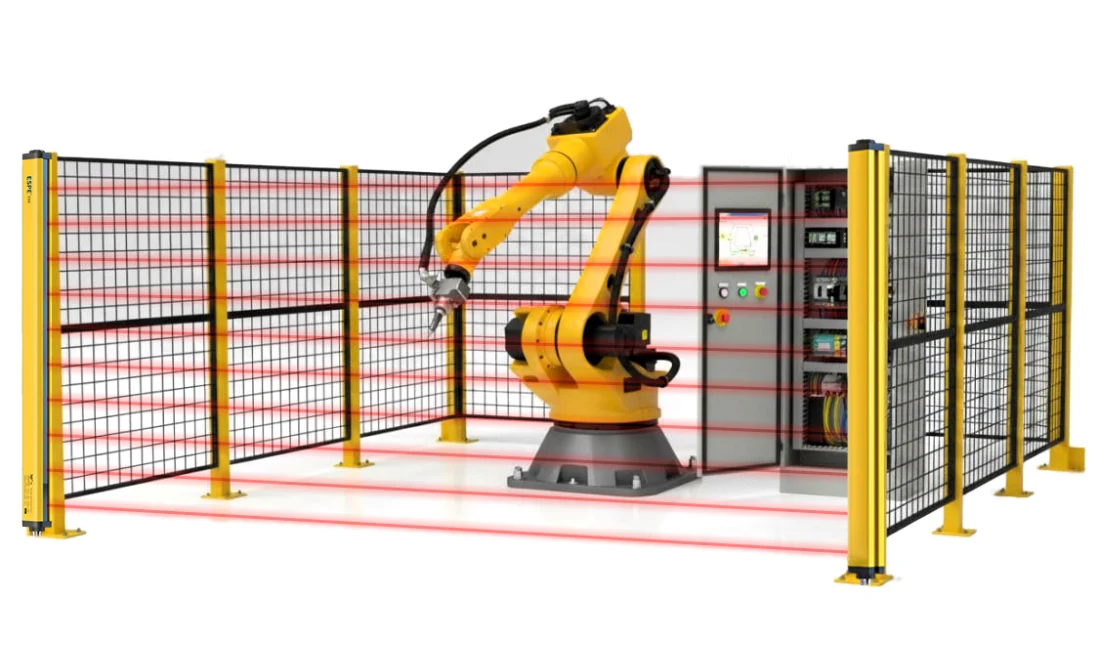
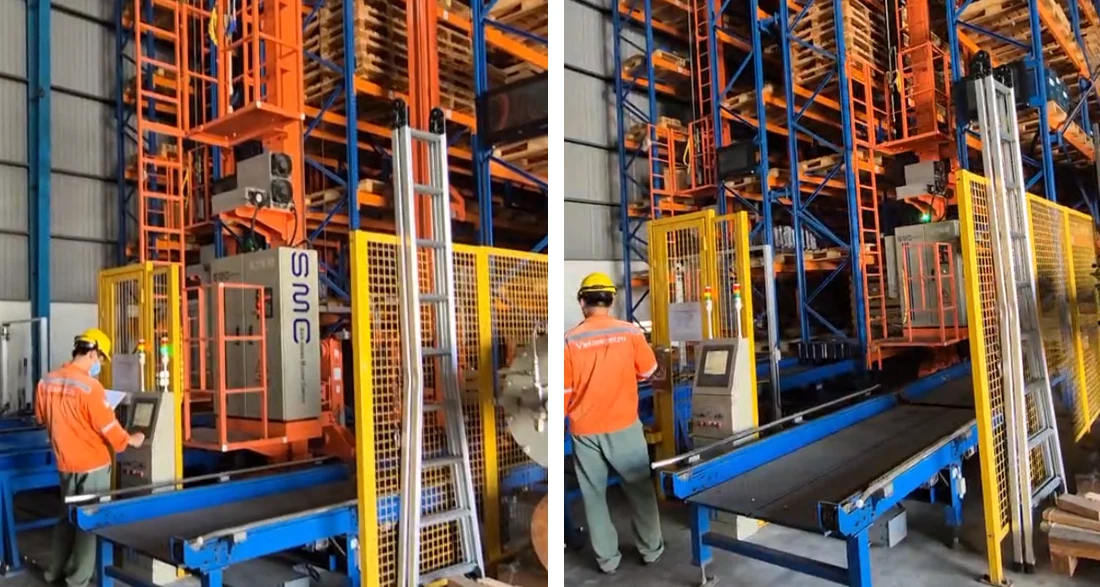
- Pagar pelindung dan rambu. Panel logam yang kokoh mengisolasi zona kerja robot; pembatas sinyal dan rambu peringatan menandai area berbahaya.
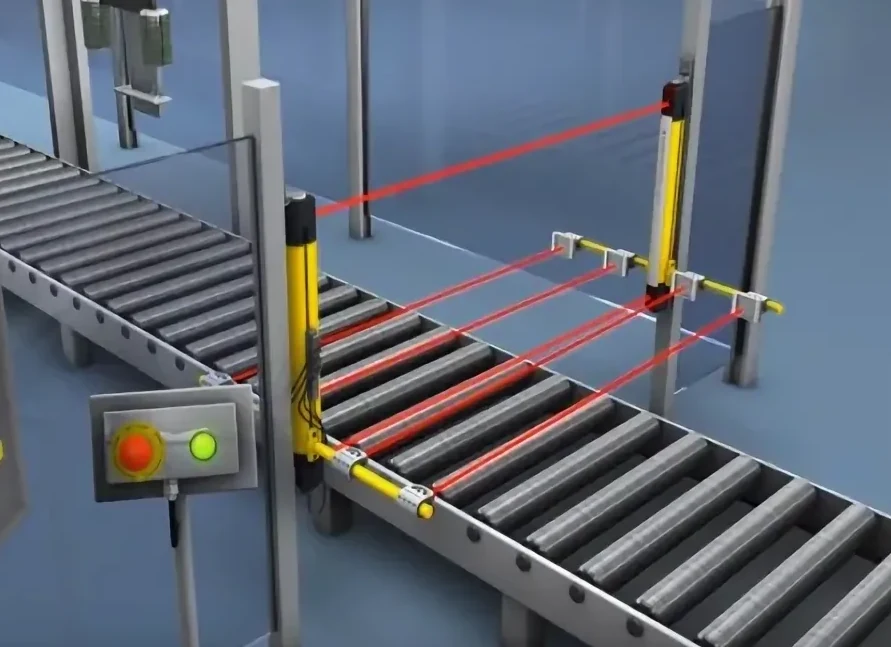
- Sensor keberadaan. Tirai cahaya menghentikan robot seketika saat berkas sinar terpotong; pemindai laser membentuk bidang pelindung virtual – ketika seseorang masuk, robot akan melambat atau berhenti.
- Sistem alarm dan peringatan. Sensor, pengontrol, dan aktuator digabungkan ke dalam satu sistem terpadu yang mencegah kecelakaan dan melindungi personel.
3.4. Pelatihan Personel
Pelatihan karyawan dalam mengoperasikan sistem robotik mencegah cedera dan mengoptimalkan proses. Program pelatihan dan pengarahan memperkenalkan personel pada aturan HSE, konstruksi peralatan, prosedur penghentian darurat, serta langkah tindakan dalam situasi abnormal. Komponen utamanya meliputi:
- Basis regulasi: dokumen internal – misalnya instruksi HSE untuk pengoperasian robot – memadukan dokumentasi teknis dari produsen dan persyaratan HSE.
- Pengarahan keselamatan: personel diberi penjelasan mengenai prinsip dasar kerja peralatan, dilatih mengenali risiko, menggunakan pagar pelindung dengan benar, serta mematuhi prosedur interaksi manusia dan mesin.
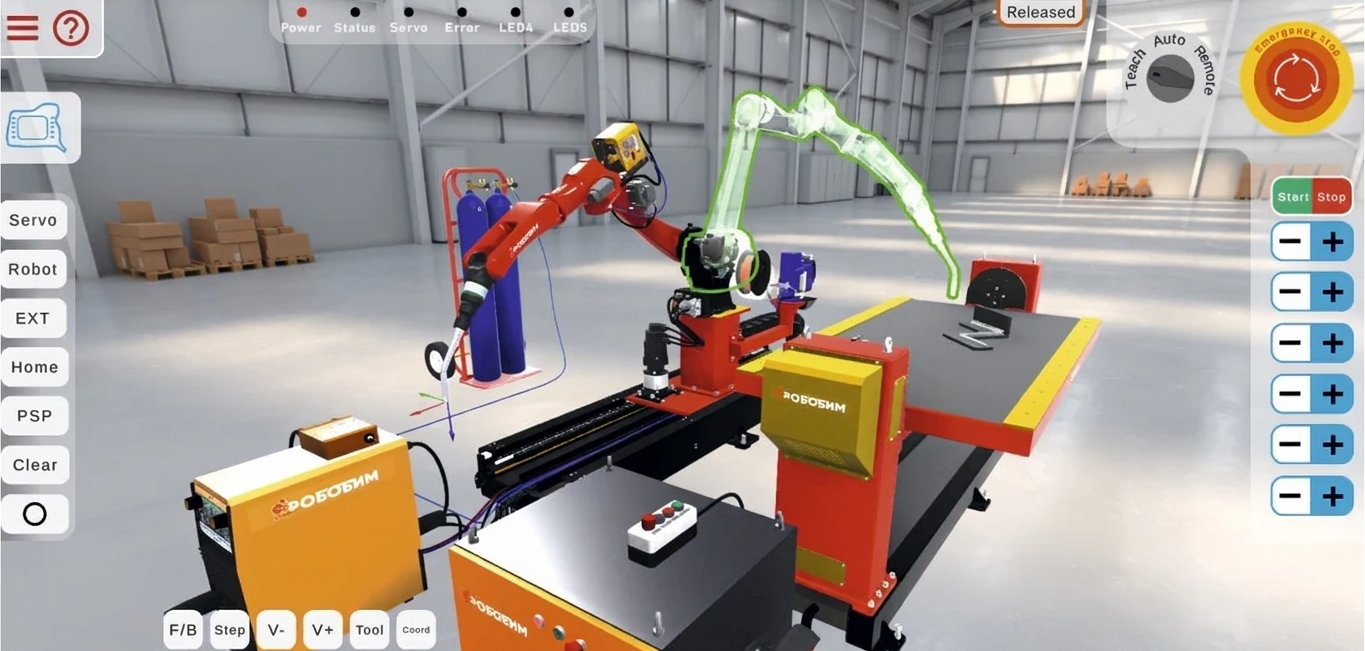
- Praktik menggunakan simulator: cara yang aman dan efektif untuk menguasai pengendalian robot tanpa risiko merusak peralatan mahal maupun melukai diri sendiri.
- Praktik pada peralatan nyata: sangat krusial demi pengoperasian yang aman, pencegahan cedera, dan minimalisasi produk cacat.
3.5. Pengujian dan Komisioning
Ini adalah proses bertahap yang mencakup simulasi, pengujian bangku uji, dan penyetelan dalam kondisi nyata. Tujuannya adalah memastikan presisi, keselamatan, dan integrasi yang stabil dari sistem robotik. Tahapan utamanya meliputi:
- Pengujian komponen – pemeriksaan bertahap pada unit mekanis, elektronik, dan perangkat lunak untuk mencegah kerusakan serta menjamin pengoperasian yang aman dari setiap elemen (manipulator, penggerak, pengontrol).
- Pengujian integrasi – verifikasi interaksi seluruh komponen dengan lini produksi.
- Pengujian fungsional dan sistem – pemeriksaan akurasi pelaksanaan perintah dasar dari program kendali.
- Uji coba operasional industri – pengujian akhir dalam kondisi nyata sebelum penerapan skala penuh: evaluasi keandalan, pelatihan personel, dan pembuktian efisiensi ekonomi dari robotisasi.
4. Peta Jalan Penerapan Sistem
Agar kelima elemen sistem tidak berhenti sebagai sekumpulan rekomendasi yang terpisah-pisah, elemen-elemen tersebut perlu dijabarkan berdasarkan waktu dalam bentuk peta jalan penerapan. Peta jalan ini mencakup lima tahap: persiapan dan survei, perancangan dan persiapan proyek percontohan, penerapan percontohan, perluasan skala dan standardisasi, lalu operasi industri penuh dengan perbaikan berkelanjutan. Total durasi empat tahap pertama berkisar antara delapan hingga empat belas bulan, setelah itu sistem beralih ke mode operasi permanen.
Tahap I – "Persiapan dan Survei" (1–2 bulan)
Tujuannya adalah menentukan kelayakan dan batasan proyek serta merumuskan persyaratan integrasi yang aman. Pada tahap ini diidentifikasi operasi teknologi berpotensi tinggi untuk robotisasi dan dipilih fasilitas percontohan; kondisi operasi dievaluasi: keberadaan zona berbahaya ledakan (dan dengan demikian kebutuhan akan desain robot tahan ledakan), kondisi iklim – rentang suhu, kelembapan, tingkat debu, serta media agresif. Dilakukan identifikasi ancaman keselamatan fungsional (dampak kegagalan robot terhadap proses produksi) serta penilaian awal keselamatan fisik personel dan risiko siber saat menghubungkan robot ke jaringan industri. Tahap ini diakhiri dengan penyusunan persyaratan teknis (desain tahan ledakan, tingkat proteksi IP, performa mobilitas, otonomi, kapasitas angkut), penentuan antarmuka integrasi dengan sistem kontrol proses terotomasi dan sistem proteksi darurat, studi kelayakan dasar, pembentukan kelompok kerja lintas divisi terkait, serta analisis kerangka regulasi mengacu pada standar IEC 61508, IEC 62443, dan GOST R 60.6.2.2-2025.
Tahap II – "Perancangan dan Persiapan Proyek Percontohan" (2–4 bulan)
Tujuannya adalah merancang arsitektur yang aman, memilih peralatan, dan menyiapkan zona percontohan. Konsep integrasi aman dirumuskan: tingkatan kendali (tingkat lapangan untuk robot dan pengontrol zona, tingkat pengawasan operasional), perutean data, serta interaksi dengan sistem proteksi darurat; ditetapkan tingkat integritas keselamatan (SIL) untuk sirkuit penghentian darurat dan pemantauan keluarnya robot dari zona yang diizinkan; disusun pula metodologi zonasi – pemisahan zona terlarang ketat, zona kerja kolaboratif bersama personel, dan zona pergerakan bebas. Spesifikasi teknis terperinci disusun untuk robot patroli inspeksi (desain tahan ledakan, kamera, penganalisis gas, mikrofon, pengeras suara, LiDAR) dan robot pengangkut, diikuti negosiasi kompetitif dengan produsen disertai verifikasi sertifikat proteksi ledakan dan kepatuhan regulasi. Secara paralel, dirancang jaringan nirkabel industri dengan cakupan radio penuh dan redundansi saluran serta arsitektur keamanan siber: segmentasi jaringan, isolasi lalu lintas data robot dari sistem perkantoran, firewall, sistem deteksi intrusi, autentikasi perangkat, dan pembaruan perangkat lunak yang aman. Tahap ini ditutup dengan penyesuaian infrastruktur area percontohan (stasiun pengisian daya, garis penanda dan tag RFID, peta digital fasilitas) serta uji terima purwarupa disertai audit awal kepatuhan terhadap standar keselamatan fungsional dan keamanan siber.
Tahap III – "Penerapan Percontohan dan Pemantapan Teknologi" (2–3 bulan)
Tujuannya adalah membuktikan keandalan kerja, keselamatan, dan efektivitas solusi pada fasilitas nyata. Pemasangan dan komisioning dilaksanakan: instalasi robot dan perangkat lunak integrasi, kalibrasi sensor, penyetelan algoritma lokalisasi, serta verifikasi akurasi navigasi. Berbagai skenario diuji coba: pelatihan model jaringan saraf tiruan untuk mengenali objek sasaran (pembacaan manometer, posisi katup, kebocoran), jadwal patroli dan aktivasi otomatis berbasis kejadian, serta integrasi dengan sistem proteksi darurat – penghentian aman robot saat proteksi darurat aktif dan pembebasan otomatis jalur evakuasi. Satu bagian khusus didedikasikan untuk kerja bersama personel: komisioning sistem keselamatan bawaan robot (pemindai laser, radar, alarm suara dan cahaya, tombol penghentian darurat), pemrograman kecepatan aman dan zona pelindung, serta pengujian lapangan yang melibatkan personel operasional dengan simulasi situasi darurat. Uji serah terima mencakup pemeriksaan setiap skenario dan uji jalan 72 jam tanpa intervensi manusia, pembuktian persyaratan keamanan siber melalui uji penetrasi, serta pelatihan operator dan teknisi pemeliharaan termasuk kontraktor. Di akhir tahap ini dikumpulkan data statistik: persentase tugas yang berhasil diselesaikan, akurasi deteksi cacat, alarm palsu, waktu rata-rata antar kegagalan – lalu sistem keselamatan robot dievaluasi berdasarkan catatan insiden dan situasi abnormal.
Tahap IV – "Perluasan Skala dan Standardisasi" (3–5 bulan)
Tujuannya adalah memperluas penerapan solusi ke aset produksi utama dengan penyeragaman pendekatan. Berdasarkan hasil uji coba operasional industri, konstruksi robot disempurnakan (perlindungan terhadap penumpukan salju, peningkatan kemampuan jelajah medan) beserta algoritmanya, dan diterbitkan edisi final prosedur interaksi manusia-robot, instruksi HSE, serta materi pengarahan keselamatan. Pekerjaan perizinan dan regulasi dilaksanakan: kajian keselamatan industri dan perolehan izin penggunaan perangkat teknis pada fasilitas produksi berbahaya, serta pengesahan standar internal perusahaan mengenai pengoperasian aman robot seluler. Sistem dukungan teknis dibangun: unit operasional dan pemeliharaan, penerapan diagnostik prediktif kondisi robot (analisis jam kerja mesin, getaran, keausan baterai), serta pelatihan personel lapangan mengenai dasar-dasar penanganan gangguan umum. Terakhir, pemantauan keamanan siber berkelanjutan diselenggarakan: penghubungan armada robot ke sistem pemantauan perusahaan, analisis log berkala terhadap indikasi anomali, serta rencana pembaruan proaktif firmware dan basis data antivirus dengan pengujian pembaruan di area uji sebelum diterapkan di lini produksi.
Tahap V – "Operasi Industri Penuh dan Perbaikan Berkelanjutan"
Tujuannya adalah menjadikan sistem robotik sebagai bagian tak terpisahkan dari proses produksi serta terus meningkatkan nilainya. Indikator kinerja utama (KPI) ditetapkan: pengurangan waktu respons terhadap penyimpangan dan penurunan jumlah patroli personel di zona berbahaya untuk robot inspeksi, serta KPI serupa untuk kelas robot lainnya; indikator kinerja robot dimasukkan ke dalam laporan operasional harian. Fungsionalitas diperluas: muatan perangkat tambahan, integrasi dengan sistem visi komputer tingkat lanjut untuk pencatatan aset peralatan otomatis dan prediksi kegagalan, serta pemanfaatan kembaran digital guna mengoptimalkan rute dan memodelkan situasi darurat. Robot patroli inspeksi berkolaborasi dengan wahana udara nirawak saat memeriksa objek yang sulit dijangkau, sementara robot pengangkut terhubung dengan sistem manajemen gudang dan sistem pencatatan inventaris material. Terakhir, siklus audit berkelanjutan diterapkan: pemeriksaan tahunan atas keselamatan fungsional dan keamanan siber termasuk dengan melibatkan pakar eksternal, penyertaan modul interaksi aman dengan robot ke dalam seluruh pengarahan keselamatan dan latihan tanggap darurat, serta partisipasi dalam komunitas industri robotisasi dan penerapan praktik terbaik.
Struktur ringkas peta jalan disajikan pada Tabel 1.
Tabel 1. Tahapan Kerja Sistem Integrasi Aman Robot
| Tahap | Durasi | Tujuan dan Ruang Lingkup Utama |
|---|---|---|
| I. Persiapan dan survei | 1–2 bulan | Penilaian area otomatisasi, risiko, dan kondisi operasi; persyaratan teknis; studi kelayakan; kelompok kerja; analisis kerangka regulasi |
| II. Perancangan dan persiapan pilot | 2–4 bulan | Arsitektur integrasi aman, zonasi, spesifikasi teknis dan pemilihan pemasok, infrastruktur komunikasi dan keamanan siber, uji terima |
| III. Penerapan percontohan | 2–3 bulan | Instalasi dan komisioning, integrasi dengan sistem kontrol proses dan proteksi darurat, kerja bersama personel, pengujian (uji jalan 72 jam), pelatihan |
| IV. Perluasan skala dan standardisasi | 3–5 bulan | Penyempurnaan pasca uji coba operasional industri, kajian keselamatan industri, standar internal, unit pemeliharaan, pemantauan keamanan siber |
| V. Operasi industri penuh | Berkelanjutan | KPI efektivitas, perluasan fungsionalitas, integrasi dengan sistem eksternal, audit keselamatan tahunan |
Kesimpulan
Sistem yang diusulkan bersifat universal sehingga dapat diterapkan di seluruh perusahaan yang berencana menggunakan robot dalam proses operasionalnya.
Robot industri bukan lagi sekadar tren sesaat, melainkan syarat mutlak bagi daya saing. Otomatisasi meningkatkan produktivitas, menekan persentase produk cacat, serta memangkas biaya operasional. Penerapan sistem integrasi aman robot memungkinkan perusahaan beralih dari sekadar merespons insiden menjadi mencegahnya, menekan angka kecelakaan kerja, mengurangi kerusakan aset perusahaan, sekaligus meningkatkan efisiensi secara keseluruhan.
Peta jalan yang diuraikan dalam artikel ini memberikan dimensi praktis pada sistem tersebut: peta jalan ini menunjukkan cara membagi pekerjaan analisis proses, pemilihan peralatan, perancangan lingkungan kerja, pelatihan personel, dan komisioning ke dalam tahapan konkret dengan hasil terukur – mulai dari area percontohan dengan uji jalan bebas gangguan selama 72 jam hingga operasi industri penuh dengan audit tahunan dan perbaikan berkelanjutan. Dengan demikian, keselamatan tidak lagi menjadi kegiatan sesaat, melainkan menjadi sifat bawaan yang melekat dalam budaya produksi perusahaan.